- Start
- Schwerpunkt KI
- Best of Industry 🏆
- MM-Events
- Produktion & Fertigung
- Management & Strategie
- Nachhaltigkeit & Energie
- Automatisierung & Robotik
- Konstruktion & Entwicklung
- Smart Manufacturing
- Forschung & Innovation
- Betriebstechnik & Materialfluss
- EMO Hannover 2025
- MM International
- Additive Fertigung
- Specials
- Services







10.11.2026
Leitfaden: Standardisierung von 3D-Inspektionsworkflows in 2026
Standardisierte 3D-Inspektionsworkflows reduzieren die Prozessvarianz, indem sie konsistente Messprotokolle über Produktionslinien und Standorte hinweg etablieren. Industrielle Messtechnik-3D-Scanner erfassen Millionen von Datenpunkten in Sekunden und liefern eine Vollfeldmessung, die traditionelle kontaktbasierte Methoden nicht erreichen können.
Was versteht man unter der Standardisierung von 3D-Inspektionsworkflows?
Die Standardisierung von Dimensionsprüfungs-Workflows bedeutet, dokumentierte und wiederholbare Verfahren für die Messung von Bauteilen und Komponenten zu etablieren.
Ein standardisierter Workflow legt fest:
Was gemessen werden muss
Welche Toleranzen und Normen gelten
Welche Messgeräte verwendet werden
Wie Bauteile positioniert und gescannt werden
Wie die Prüfergebnisse ausgewertet und dokumentiert werden
Wie die Genauigkeit der Geräte und die Kompetenz der Bediener gewährleistet werden
Das Ziel besteht nicht einfach darin, dass jeder Bediener dieselben Geräte verwendet. Das Ziel ist es, die Prüfergebnisse vergleichbar und rückverfolgbar zu machen.
Ohne einen standardisierten Prozess können Unterschiede zwischen Bedienern, Schichten, Geräten oder Standorten zu Messschwankungen führen. Eine Maßabweichung lässt sich dann möglicherweise nur schwer als echter Fertigungsfehler oder als Artefakt des Prüfprozesses einordnen.
Die Standardisierung schafft eine einheitliche Grundlage, sodass Veränderungen bei den Prüfergebnissen mit größerer Sicherheit interpretiert werden können.
Warum kostet Prüfvarianz Hersteller Geld?
Prüfvarianz verursacht Kosten, da Hersteller zuverlässige Messdaten benötigen, um Produktionsentscheidungen zu treffen.
Unterschiedliche Ausrichtungsmethoden können zu unterschiedlichen Dimensionsergebnissen führen. Wenn sich die Prüfverfahren zwischen Bediener oder Schicht ändern, kann ein Bauteil bei einer Methode als einwandfrei gelten, bei einer anderen jedoch als fehlerhaft.
Daraus entstehen zwei Risiken
Falsche Ausschussmeldungen: Konforme Bauteile werden als defekt eingestuft.
Entweichende Defekte: Tatsächliche Defekte bleiben unentdeckt.
Uneinheitliche Prüfungen können zudem die Erkennung von Problemen verzögern. Ein Dimensionsproblem, das bereits früh in der Zerspanung entdeckt wird, ist in der Regel einfacher und kostengünstiger zu korrigieren als eines, das nach weiteren Fertigungs- oder Montagevorgängen entdeckt wird.
Ein standardisierter Inspektionsworkflow hilft daher, die Qualitätskontrolle von reaktiver Erkennung hin zu früherem Prozessfeedback zu verlagern.
Wie baut man einen standardisierten 3D-Inspektionsworkflow auf?
Die folgenden sechs Schritte bilden den Kern des Leitfadens. Sie beginnen bewusst bei den Fertigungsanforderungen – nicht bei der Ausrüstung.
Schritt 1: Definieren Sie Ihre Messanforderungen
Beginnen Sie mit den Fertigungsanforderungen, nicht mit der Ausrüstung. Bestimmen Sie:
Welche Merkmale für die Produktfunktion entscheidend sind
Welche Toleranzen gelten
Welche Branchen- oder Kundenanforderungen eingehalten werden müssen
Welche GD&T-Merkmale bewertet werden müssen
Welche Bezugspunkte verwendet werden sollten.
Dokumentieren Sie diese Anforderungen, bevor Sie Ausrüstung auswählen oder Prüfverfahren entwickeln. Diese Dokumentation dient als Referenz für den Rest des Workflows und trägt dazu bei, dass verschiedene Bediener dasselbe Bauteil nach denselben Kriterien prüfen.
Schritt 2: Wählen Sie geeignete Messtechnik-Ausrüstung aus
Sobald die Messanforderungen definiert sind, wählen Sie die Ausrüstung entsprechend der konkreten Prüfanwendung aus. Wichtige Überlegungen umfassen:
Bauteilgröße
rforderliche Genauigkeit
Oberflächenbeschaffenheit
eometrische Komplexität
rforderlichen Messbereich
Mobilität und Anforderungen an die Fertigungshalle
Bei kleinen Präzisionsbauteilen können hochauflösende Systeme wie der OptimScan Q12/Q9 HD hochgenaue Messungen liefern.
Für größere Bauteile und die mobile Inspektion bieten Lösungen wie der FreeScan Trak Nova und die FreeScan Combo-Serie größere Flexibilität.
Für die Prüfung direkt in der Fertigung unterstützen prüffertige Systeme wie der FreeScan Omni Arbeitsabläufe vom „Scan-to-Inspect“ bis zum „Scan-to-Report“.
Das Grundprinzip besteht darin, die Messtechnik an die Prüfanforderung anzupassen, anstatt eine einzige Messmethode als für jede Anwendung geeignet anzusehen.
Schritt 3: Festlegung der Scanverfahren
Geräte allein sorgen nicht für wiederholbare Prüfergebnisse. Die Bediener benötigen klar dokumentierte Scanverfahren. Definieren Sie:
Scannereinstellungen
Scanüberlappung
Oberflächenvorbereitung
Umgebungsanforderungen
Bauteilpositionierung
Ausrichtungsmethoden
Bezugsauswahl und Registrierungsanforderungen
Bei dunklen, reflektierenden oder transparenten Oberflächen können spezielle Verfahren erforderlich sein. Ziel ist es, unnötige, vom Bediener abhängige Entscheidungen aus dem Prüfprozess zu eliminieren. Ein standardisiertes Scanverfahren ermöglicht es verschiedenen Bedienern, denselben Prozess zu befolgen, und erleichtert den Vergleich der Ergebnisse.
Schritt 4: Wiederverwendbare Inspektionsvorlagen erstellen
Erstellen Sie wiederverwendbare Inspektionsvorlagen in Ihrer 3D-Prüfsoftware. Wiederverwendbare Vorlagen reduzieren Abweichungen bei der Entscheidungsfindung zwischen den Bedienern. Diese Vorlagen legen fest, welche Messungen durchzuführen sind, welche Toleranzen anzuwenden sind und wie die Ergebnisse dargestellt werden sollen. Jeder Bediener, der denselben Teiltyp prüft, verwendet dieselben Messdefinitionen; Berichte enthalten dieselben Informationen im gleichen Format.
SHINING3D Inspect unterstützt die normkonforme GD&T-Auswertung mit der Möglichkeit, zwischen ISO- und ASME-Normen zu wechseln. Diese Flexibilität stellt sicher, dass die Prüfdaten alle Anforderungen erfüllen, die Kunden oder Aufsichtsbehörden festlegen.
Schritt 5: Kalibrierungspläne implementieren
Die Konsistenz der Messungen hängt davon ab, dass die Genauigkeit der Geräte über einen längeren Zeitraum hinweg aufrechterhalten wird.
Legen Sie Kalibrierungsverfahren fest, die auf Faktoren wie der Nutzung der Geräte und den Betriebsbedingungen basieren. Zeichnen Sie die Kalibrierungsergebnisse auf und führen Sie ein Kalibrierungsprotokoll, damit mögliche gerätebezogene Trends erkannt werden können.
Die Messsysteme von SHINING 3D werden in nach ISO/IEC 17025 akkreditierten Labors werkseitig kalibriert, während Kalibrierungsverfahren vor Ort dazu beitragen, die Messleistung über den gesamten Lebenszyklus der Geräte aufrechtzuerhalten.
Die Kalibrierung sollte daher als Teil des standardisierten Workflows und nicht als separate Wartungsmaßnahme betrachtet werden.
Schritt 6: Schulung und Qualifizierung der Bediener
Ein standardisiertes Verfahren ist nur dann wirksam, wenn die Bediener es verstehen und befolgen. Die Schulung sollte folgende Punkte umfassen:
Scannertätigkeit
Scanverfahren
Bauteilspezifische Messverfahren
Inspektionssoftware
Grundlagen der GD&T
Anforderungen an standardisierte Workflows
Interpretation der Prüfergebnisse
Die Bediener sollten zudem verstehen, warum es die einzelnen Verfahren gibt. Dies erleichtert es, abnormale Situationen zu erkennen und nützliches Feedback zu geben, wenn der Workflow verbessert werden muss.
Dokumentieren Sie die Schulungsanforderungen und überwachen Sie die Kompetenz der Bediener, um die Einheitlichkeit über alle Schichten und Standorte hinweg zu gewährleisten.
Wie ermöglichen 3D-Inspektionssoftware und Automatisierung die Standardisierung?
Sobald Mess- und Betriebsstandards konsistent definiert sind, verbindet Inspektionssoftware Roh-Scandaten mit verwertbaren Qualitätsinformationen. Zu den wichtigsten Funktionen gehören:
CAD-Vergleich
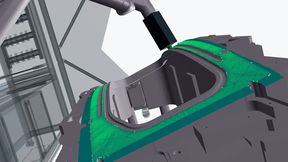
Vollfeld-Abweichungsanalyse
Farbkarten-Inspektion
Querschnittsanalyse
GD&T-Auswertung
Automatisierte Berichterstellung
Trendanalyse
SHINING3D Inspect sowie andere Inspektionsplattformen wie PolyWorks Inspector und Geomagic Control X können verschiedene Phasen des Inspektionsworkflows unterstützen.
Die Vollfeld-Abweichungsanalyse ermöglicht den Vergleich der gescannten Geometrie mit CAD-Referenzen, während GD&T-Werkzeuge spezifizierte Merkmale gemäß der anwendbaren Norm berechnen.
Die automatisierte Berichterstellung reduziert die Variation weiter, indem sie sicherstellt, dass Prüfergebnisse konsistent dokumentiert werden.
Wie verbessert Automatisierung die Standardisierung weiter?
Automatisierung führt die Standardisierung einen Schritt weiter, indem sie die menschliche Variabilität bei repetitiven Prüfvorgängen reduziert. Robotersysteme positionieren Scanner und Bauteile konsistent, führen programmierte Scanpfade wiederholt aus und generieren Berichte ohne Bedienereingriff.
SHINING 3D Automatisierungslösungen integrieren 3D-Scannen mit Robotikhandling für Hochvolumen-Produktionsumgebungen. Diese Systeme gewährleisten Messkonsistenz über Tausende von Bauteilen hinweg und entlasten qualifizierte Bediener für Aufgaben, die menschliches Urteilsvermögen erfordern.
Automatisierung ermöglicht zudem 100%-Prüfung, wo zuvor Stichproben angewendet wurden. Wenn die Prüfung Sekunden statt Minuten dauert, kann jedes Bauteil anstelle statistischer Stichproben geprüft werden. Die Defektdurchschlupfraten sinken entsprechend.
Wie reduziert standardisierte Inspektion Ausschuss und Nacharbeit?
Standardisierung schafft geschäftlichen Mehrwert, wenn zuverlässige Prüfdaten ein früheres und präziseres Eingreifen ermöglichen.
Reduzierung von Ausschuss durch frühere Erkennung. Die Erstmusterprüfung kann Werkzeug-, Vorrichtungs- oder Programmierprobleme identifizieren, bevor sie eine größere Produktionsserie beeinflussen. Die In-Prozess-Prüfung bringt die Messung näher an den Fertigungsvorgang, sodass Dimensionsprobleme früher erkannt und korrigiert werden können. Prüfdaten können zudem die statistische Prozesskontrolle (SPC) unterstützen. Die Trendanalyse kann eine allmähliche Prozessdrift aufdecken, bevor Dimensionen außerhalb der Spezifikation liegen. Das Ergebnis ist ein Wandel von der Reaktion auf defekte Bauteile hin zur Identifizierung von Prozessänderungen, bevor sie erheblichen Ausschuss erzeugen.
Reduzierung von Nacharbeit durch bessere Abweichungsinformation. Nacharbeitsentscheidungen werden präziser, wenn Hersteller das vollständige Abweichungsmuster sehen können, anstatt sich auf eine begrenzte Anzahl von Messpunkten zu verlassen. Die Vollfeld-3D-Inspektion kann zeigen, wo Abweichungen auftreten, und deren Ausmaß quantifizieren. Nach der Nacharbeit kann ein weiterer Scan verifizieren, ob die beabsichtigte Korrektur erreicht wurde. Dies reduziert das Risiko wiederholter Nacharbeit durch unvollständige Verifikation. 3D-Scannen kann zudem Reverse Engineering unterstützen, wenn ältere Komponenten keine vollständigen oder nutzbaren CAD-Referenzen aufweisen.
Wie implementiert man Standardisierung über mehrere Standorte hinweg?
Standardisierung wird anspruchsvoller, wenn die Fertigung an mehreren Standorten erfolgt. Das Ziel ist nicht einfach, an jedem Standort dieselbe SOP zu erstellen. Messungen, die an verschiedenen Standorten erzeugt werden, sollten ebenfalls vergleichbar sein. Ein standortübergreifender Ansatz sollte umfassen:
Einheitliche Anforderungen an das Messsystem: Standorte sollten Ausrüstung mit vergleichbaren Messfähigkeiten verwenden.
Gemeinsame Kalibrierungsverfahren: Kalibrierungsmethoden und Referenzstandards sollten konsistent und rückverfolgbar sein.
Zentrale Prüfverfahren: Die zentralisierte Verfahrensentwicklung verhindert, dass jeder Standort seine eigene Interpretation des Workflows erstellt.
Standortübergreifende Korrelation: Identische Referenzbauteile können an verschiedenen Standorten geprüft werden, um zu verifizieren, dass die Messergebnisse übereinstimmen.
Zentralisierte Prüfdaten: Cloud-basiertes Prüfdatenmanagement kann standortübergreifende Transparenz bieten und Qualitätsteams helfen, lokale Probleme zu identifizieren und erfolgreiche Praktiken zu teilen.
Dieser Ansatz verwandelt die Workflow-Standardisierung von einer lokalen Qualitätsinitiative in ein unternehmensweites Qualitätssystem.
Fazit
Die Standardisierung eines Dimensionsprüfungs-Workflows kann Herstellern helfen, Messvarianz zu reduzieren, Defekte früher zu erkennen, Ausschuss und Nacharbeit zu verringern, die Inspektionseffizienz zu verbessern und zuverlässigere Qualitätsdaten zu etablieren.
Der effektivste Ansatz besteht darin, den vollständigen Workflow zu standardisieren – nicht nur die Messausrüstung.
Definieren Sie Messanforderungen, wählen Sie geeignete Messtechnik-Ausrüstung aus, dokumentieren Sie Scanverfahren, erstellen Sie wiederverwendbare Inspektionsvorlagen, pflegen Sie die Kalibrierung und entwickeln Sie die Kompetenz der Bediener. Nutzen Sie dann Inspektionssoftware und Automatisierung, um diese Standards einfacher konsistent auszuführen.
SHINING 3D-Messtechnik-Lösungen bieten die Mess- und Inspektionsgrundlage für diesen Ansatz und kombinieren Messtechnik-3D-Scanner, Inspektionssoftware, Kalibrierung und Automatisierungsfähigkeiten.
Mit dem richtigen Workflow wird standardisierte Inspektion mehr als eine Qualitätskontrollaktivität – sie wird zu einer wiederholbaren Datenquelle, die bessere Fertigungsentscheidungen und kontinuierliche Verbesserung unterstützt.
Kontakt
SHINING 3D Technology GmbH
Breitwiesenstraße 28
70565 Stuttgart, Deutschland
Telefon: +49-711-28444089
E-Mail: marketing@shining3d.com
Web: www.shining3d.com/de
Hauptsitz / Hersteller
SHINING 3D Technology Co., Ltd.
Xiangbin Road 1398, Wenyan Subdistrict, Xiaoshan District
311258 Hangzhou, Zhejiang, China
Web: www.shining3d.com