




Anbieter zum Thema


Minimierte Dekompression nach der Dosierung
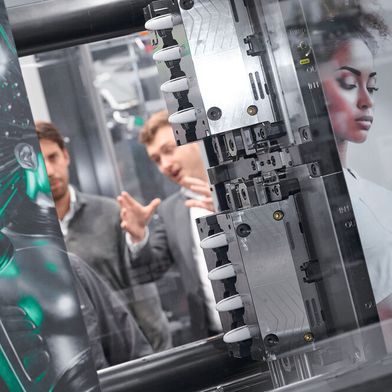
Demgegenüber stellt Oda klar: „Was die Roboshot-Maschinen betrifft, findet ein Druckausgleich auf der Materialseite und auf der Düsenseite statt, weil wir ein Feedback von beiden Seiten erhalten.“ Die Folge sei eine Optimierung des Materialflusses. Fadenbildung werde vermieden. Laut Oda lässt sich die Dekompression nach der Dosierung minimieren. Zudem entfalle das Ansaugen von Luft, das oft zu sichtbaren Formteilfehlern wie den sogenannten Silberstreifen auf der Formteiloberfläche führe.
Die Präzisions-Dosierregelung an der Spritzgießmaschine findet automatisch statt. Dazu bedarf es laut Fanuc keiner „Try-and-Error“-Vorgehensweise und keinerlei Prozesserfahrungen. Alle erforderlichen Daten werden automatisch innerhalb der Maschine erfasst. Die ergänzende Version PMC 3 verschließt den Sperrring vor dem Einspritzen. Dadurch werde ein möglicher Rückfluss verhindert und folglich ein gleichmäßiges Spritzvolumen sichergestellt.
Minimierung der Gewichtsabweichung bei Formteilen
Mit der Version PMC 3 werden nach Angaben des Maschinenherstellers die Gewichtsabweichungen bei den Formteilen minimiert – über das Mögliche von PMC 2 Feature hinaus. So ergaben Spritzgießversuche mit dem Kunststoff PBT bei Fanuc in Japan eine Reduktion der Gewichtsabweichung bei Anwendung des Systems PMC 2 um 52%. Bei Anwendung des Systems PMC 3 wurde die Abweichung auf 19% reduziert.
Die Reproduzierbarkeit des Formteilgewichts hängt natürlich vom jeweiligen Kunststoff ab, der verarbeitet wird. So wurden beim Verarbeiten von Polypropylen noch bessere Ergebnisse erzielt: Mit dem System PMC – bei konventioneller Einstellung – wurden 32% weniger Gewichtsabweichungen erreicht, beim System PMC 3 hat man die Abweichungen auf 13% reduziert.
Fanuc Roboshot Europe auf der Fakuma 2008: Halle B3, Stand 3108
(ID:264064)