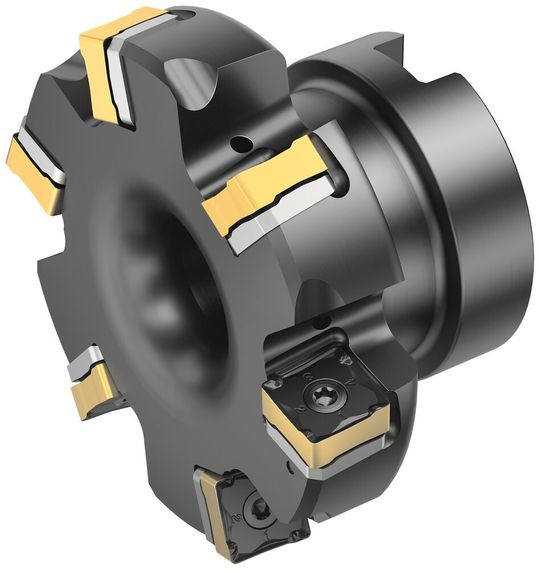
McKinsey rechnet vor, dass Leichtbaumaßnahmen dazu beitragen, die CO2-Emissionen um etwa 0,08 Gramm pro eingespartem Kilogramm eines Fahrzeugs zu senken. Der Coromill MF80 von Sandvik unterstützt das.
In Sachen CO2-Reduzierung greifen viele OEMs zu Leichtmetallen, weil sie das Fahrzeuggewicht reduzieren. Doch mit dem richtigen Fräswerkzeug können auch Bauteile aus schwereren Metallen zum Leichtbau beitragen. Wie das geht, zeigt Sandvik mit dem Coromill MF80.
(Bild: Sandvik Coromant)
Gelingt es einem OEM aber, das Fahrzeuggewicht um 100 Kilogramm zu reduzieren, spart man etwa 8,5 Gramm CO2 pro 100 Kilometer Fahrtstrecke ein. Als Reaktion auf diese Erkenntnisse, setzen Automobilhersteller verstärkt auf Leichtbaulösungen. Das heißt genau, dass sie immer leichtere Pkw und Lkw bauen, um den Kraftstoffverbrauch und die Fahrleistungen zu verbessern. Dabei kann der Einsatz von Leichtmetallen wie Aluminium und Magnesium helfen. Leichtbau ist laut Meinung von Experten aber mehr als die Wahl eines leichteren Werkstoffs, denn schwerere Werkstoffe wie Schmiedestähle, Kobalt-Chrom-Legierungen, Inconel oder Grau- und Sphäroguss (NCI) sind im Fahrzeugbau nach wie vor weit verbreitet.
Fahrzeughersteller stehen also vor der Aufgabe, die Komponenten aus schwereren Metallen so zu konstruieren, dass sie eine gewichtsreduzierte, aber dennoch stabile Alternative zu Bauteilen aus leichteren Metallen ergeben, heißt es weiter. Dieser Weg bedeutet, dass komplexere, endkonturnahe Teile auf Grundlage komplexerer Konstruktionen gefertigt werden müssen, was bei der Bearbeitung von schwer zerspanbaren ISO-K-Werkstoffen eine Herausforderung darstellt, wie der schwedische Werkzeughersteller Sandvik Coromant erklärt. Außerdem enthielten alle Gusseisenwerkstoffe Siliziumkarbid (SiC), das an der Schneide eines Zerspanungswerkzeugs sehr abrasiv wirke. Eine weitere Schwierigkeit für die OEMs sei, diese komplexeren Bauteile auch noch in ausreichend hoher Qualität, mit guter Produktivität und damit niedrigen Stückkosten herzustellen.
Ein neuartiges Fräserkonzept für das produktivere Eckfräsen
Wenn es aber darum geht, große Stückzahlen zu fertigen und schnell viel Material vom Werkstück abzutragen, ist das Eckfräsen das beste spanende Fertigungsverfahren, heißt es von den Schweden. Denn diese einfache, aber flexible Fräsanwendung sorge für leichtere Schnitte, was wiederum die Werkzeugbelastung minimiere und sicherstelle, dass das Werkstück seine gewünschte Form beibehalte. Das Fräswerkzeug schafft beim Eckfräsen übrigens gleichzeitig eine Plan- und eine Schulterfläche. Dabei ist es wichtig, den richtigen Winkel zu wählen, um unerwünschten Versatz zwischen Fräser und Werkstück zu vermeiden. Ein Winkel nahe 90 Grad ist zu bevorzugen. Aber je nach Anwendung, könnzen auch andere Winkel das Optimum sein.
Am Markt gibt es auch eine Reihe von Wendeschneidplatten zum Eckfräsen, die für Fräswinkel nahe 90 Grad ausgelegt sind. Normalerweise haben diese Wendeschneidplatten acht Schneidkanten – vier auf der Vorder- und vier auf der Rückseite, um Ecke und Fläche gleichzeitig zu bearbeiten. Es gibt auch Fräsertypen, die für bestimmte Anwendungen nur sechs Schneidkanten haben. Sandvik Coromant ist jedoch überzeugt, dass ein neues Eckfräskonzept die Sachlage verbessert. Es handelt sich um ein Konzept, das eine höhere Produktivität, verbesserte Werkzeugstandzeiten und wirtschaftliche Vorteile bietet.
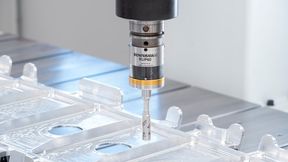
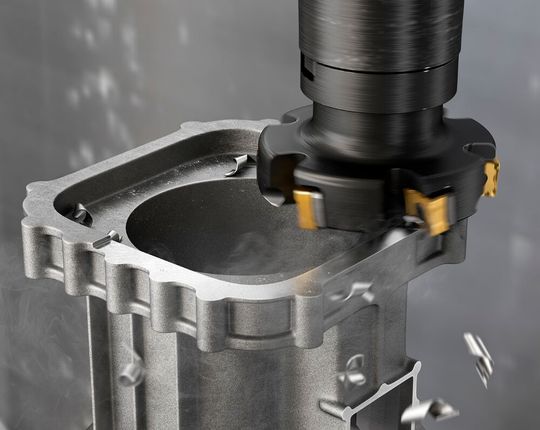
Die Idee gipfelte bei Sandvik Coromant im Coromill MF80. Dessen Wendeschneidplatten sind nun speziell für Fräsanwendungen in der Automobilindustrie an ISO-K- und ISO-P-Werkstoffen konzipiert, wie der Hersteller sagt. Sie verfügen auch über acht Schneidkanten, Spanbrecher und eine optimierte Mikrogeometrie. Die Werkzeuge eigneten sich besonders für dünnwandige Bauteile und Maschinenkonfigurationen mit eingeschränkter Stabilität. Die, wie es heißt, geneigte Schneidkante sorgt für einen gleichmäßigen Schnitt bei relativ geringen Schnittkräften. Das Design des Coromill MF80 erhöhe die Sicherheit und verbessere die Spanabfuhr durch eine sogenannte Wiper-Schneide, die auch zu einer besseren Oberflächenqualität beitrage.
Der Coromill MF80 von Sandvik Coromant ist selber ein Leichtgewicht und wurde für das Fräsen von ISO-K- und ISO-P-Werkstoffen in der Automobilindustrie entwickelt.
(Bild: Sandvik Coromant)
Ein Leichtbaufräser unterstützt den Fahrzeug-Leichtbau
Der Coromill MF80 ist, wie Sandvik Coromant anmerkt, aber kein völlig neuer Fräser, denn er basiert auf einer vergleichbaren Technologieplattform wie der Coromill 345. Das neue Fräserkonzept biete aber einen um 40 Prozent leichteren Fräserkörper mit Zwischenlagenschutz und eine hohe Anzahl an Wendeschneidplatten für eine sichere und stabile Bearbeitung, die selbst dann funktioniere, wenn es sich um vibrationsanfällige Bearbeitungen aufgrund von Auskragungen handle.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Und beim avisierten Eck- und Planfräsen werden, wie bereits erwähnt, in der Regel Fräswerkzeuge mit einem Einstellwinkel von nahezu 90 Grad bevorzugt, weil sie radiale Schnittkräfte erzeugen und vor allem mehr Energie vom Werkstück ableiten. Letzteres ist vor allem bei der Bearbeitung dünnwandiger oder endkonturnaher Bauteile von Vorteil. Der Coromill MF80 erlaubt nun einen Einstellwinkel von 89,5 Grad, wodurch der Mehrschneidenfräser während der Bearbeitung noch näher an der Spannvorrichtung angesetzt werden kann.
Dieser Einstellwinkel von fast 90 Grad reduziert zusätzlich die Axialkräfte und verbessert die Fräsbearbeitung von dünnwandigen Bauteilen und bei instabilen Aufspannungen, ohne die Gefahr von Vibrationen und Rattereffekten, wie es weiter heißt. Die wichtigsten Vorteile seien eine verbesserte Präzision und Maschinenauslastung. Aber auch längere Werkzeugstandzeiten mit weniger Ausschuss gehörten dazu.